Le perçage à l’atelier
Les bons gestes, les outils à reconnaître et les réglages nécessaires pour travailler en sécurité.
Forets HSS · Acier S235 · Vc de référence : 20 m/min
Je travaille en sécurité
Lunettes · cheveux attachés · vêtements ajustés.
Porter des gants pendant l’usinage ou tenir la pièce à la main.
Pièce bridée · protecteur en place · arrêt d’urgence repéré.
Les gants adaptés sont réservés à la manutention, machine arrêtée. Ne jamais retirer les copeaux à la main.
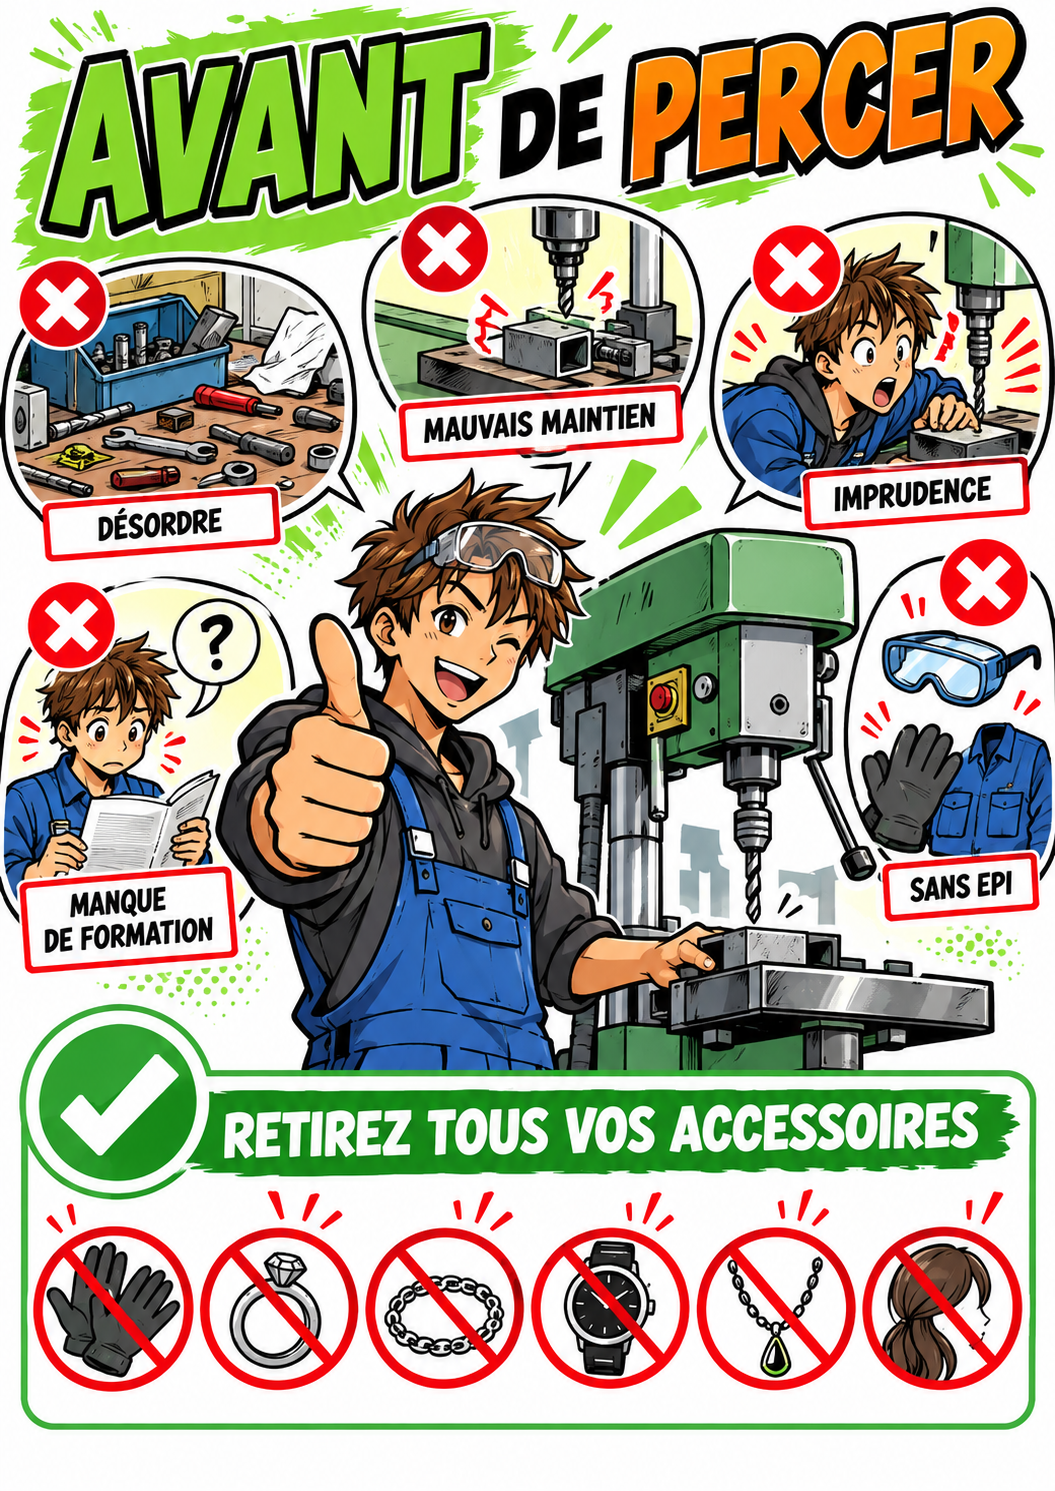 Avant de percer
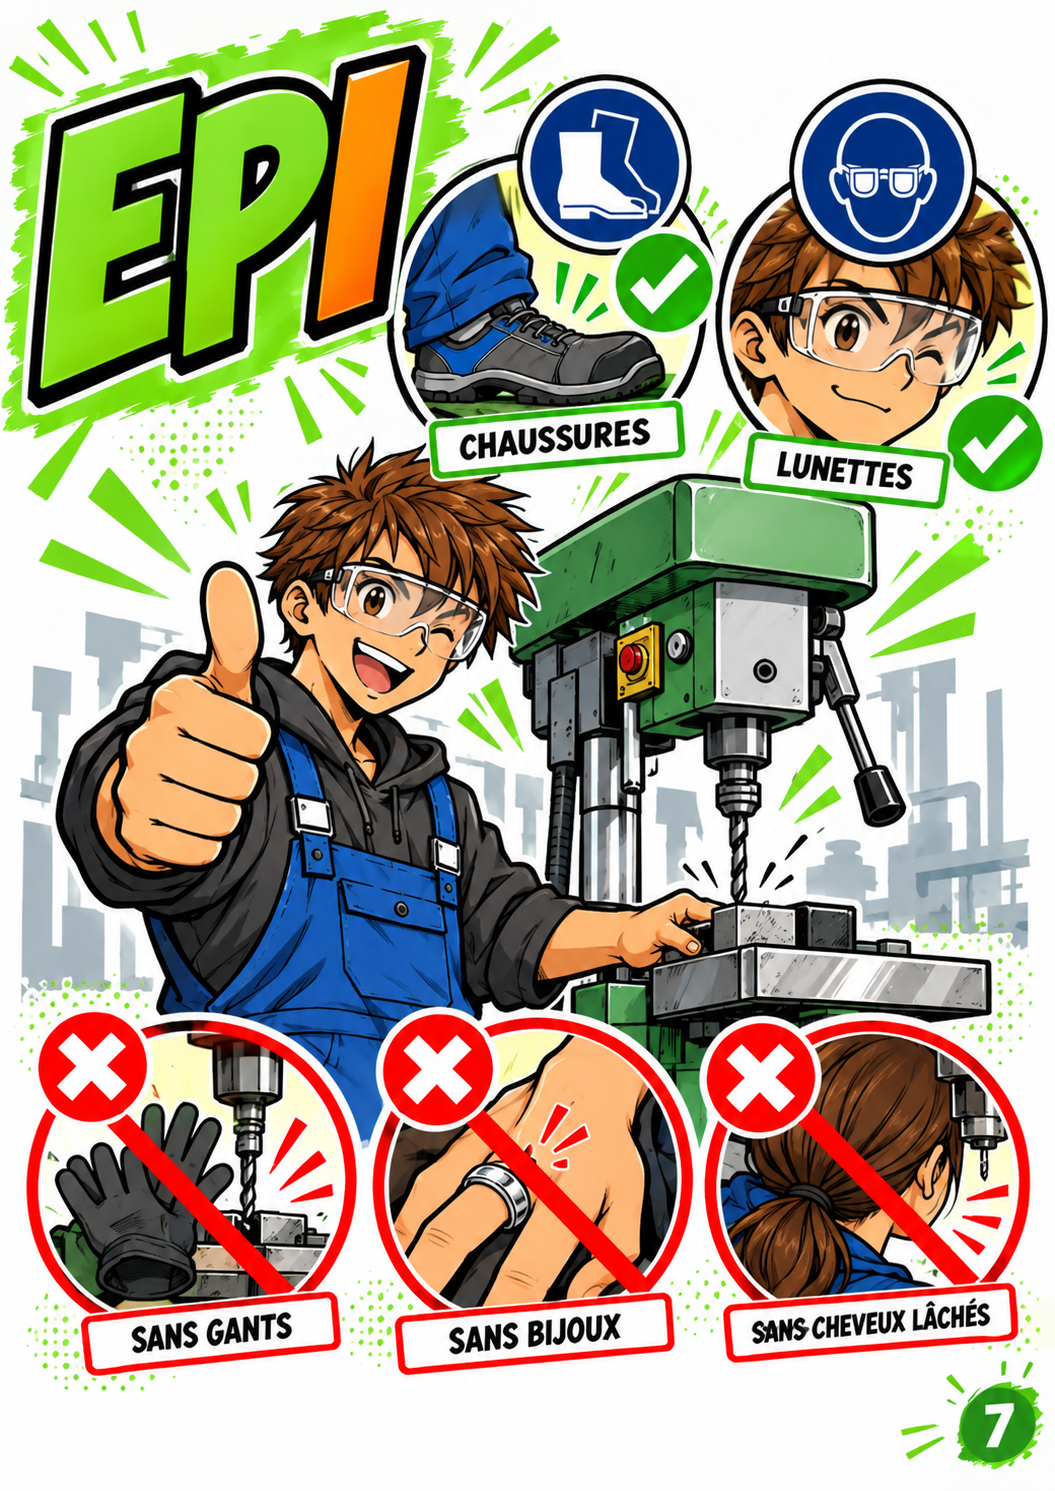 EPI
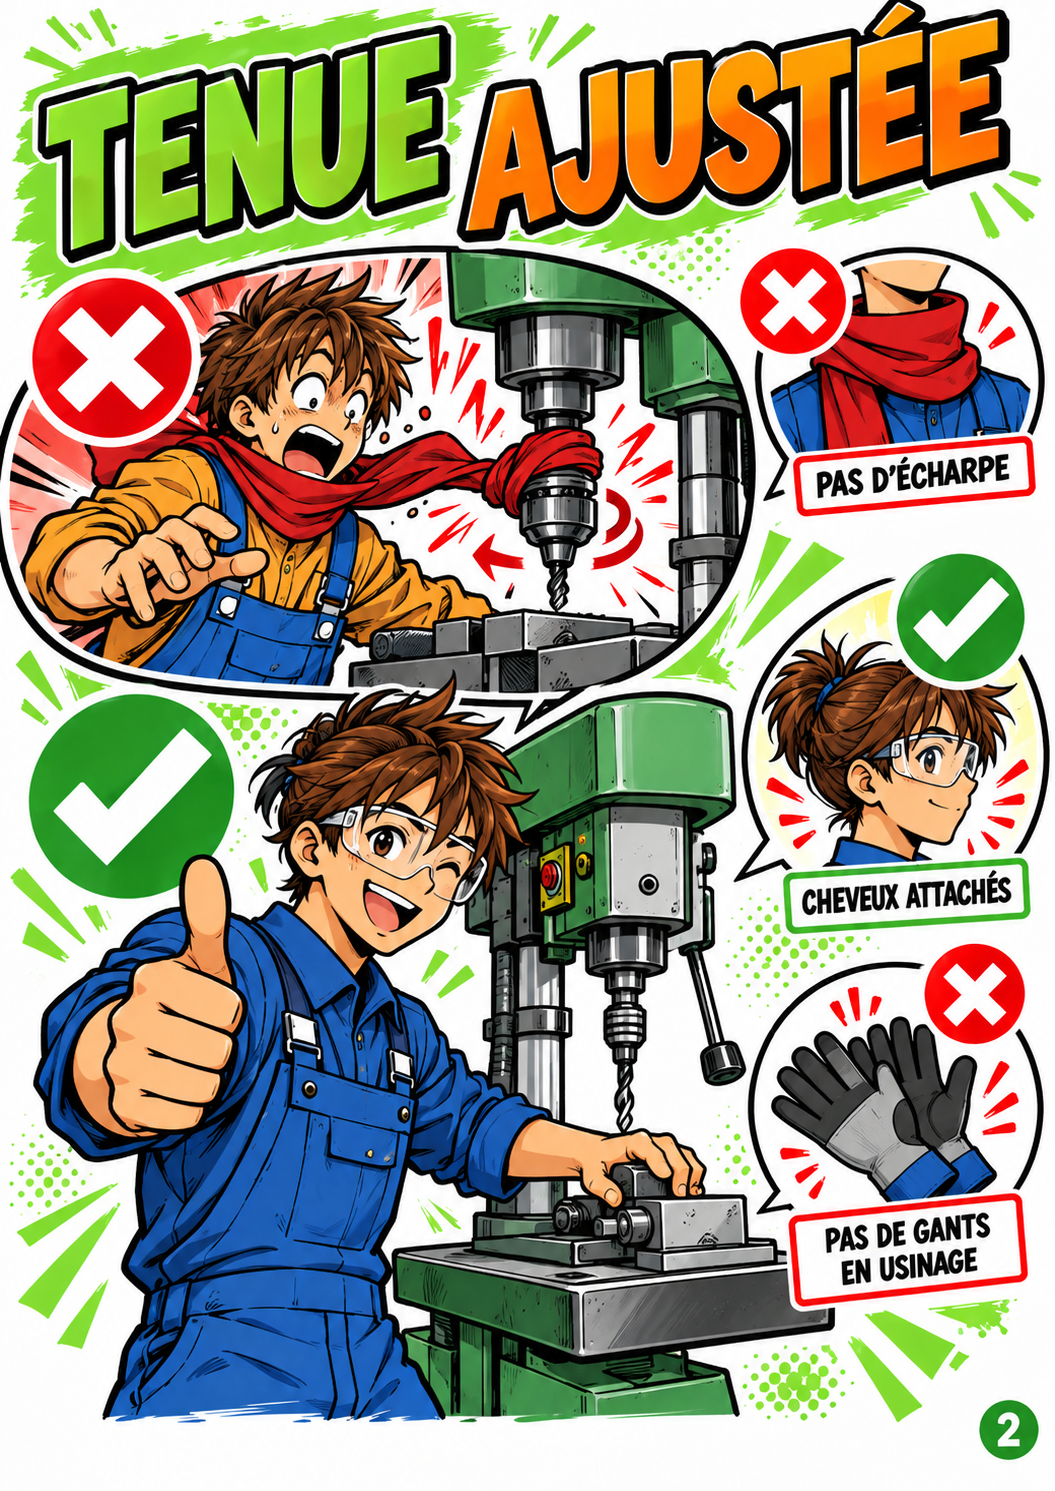 Tenue ajustée
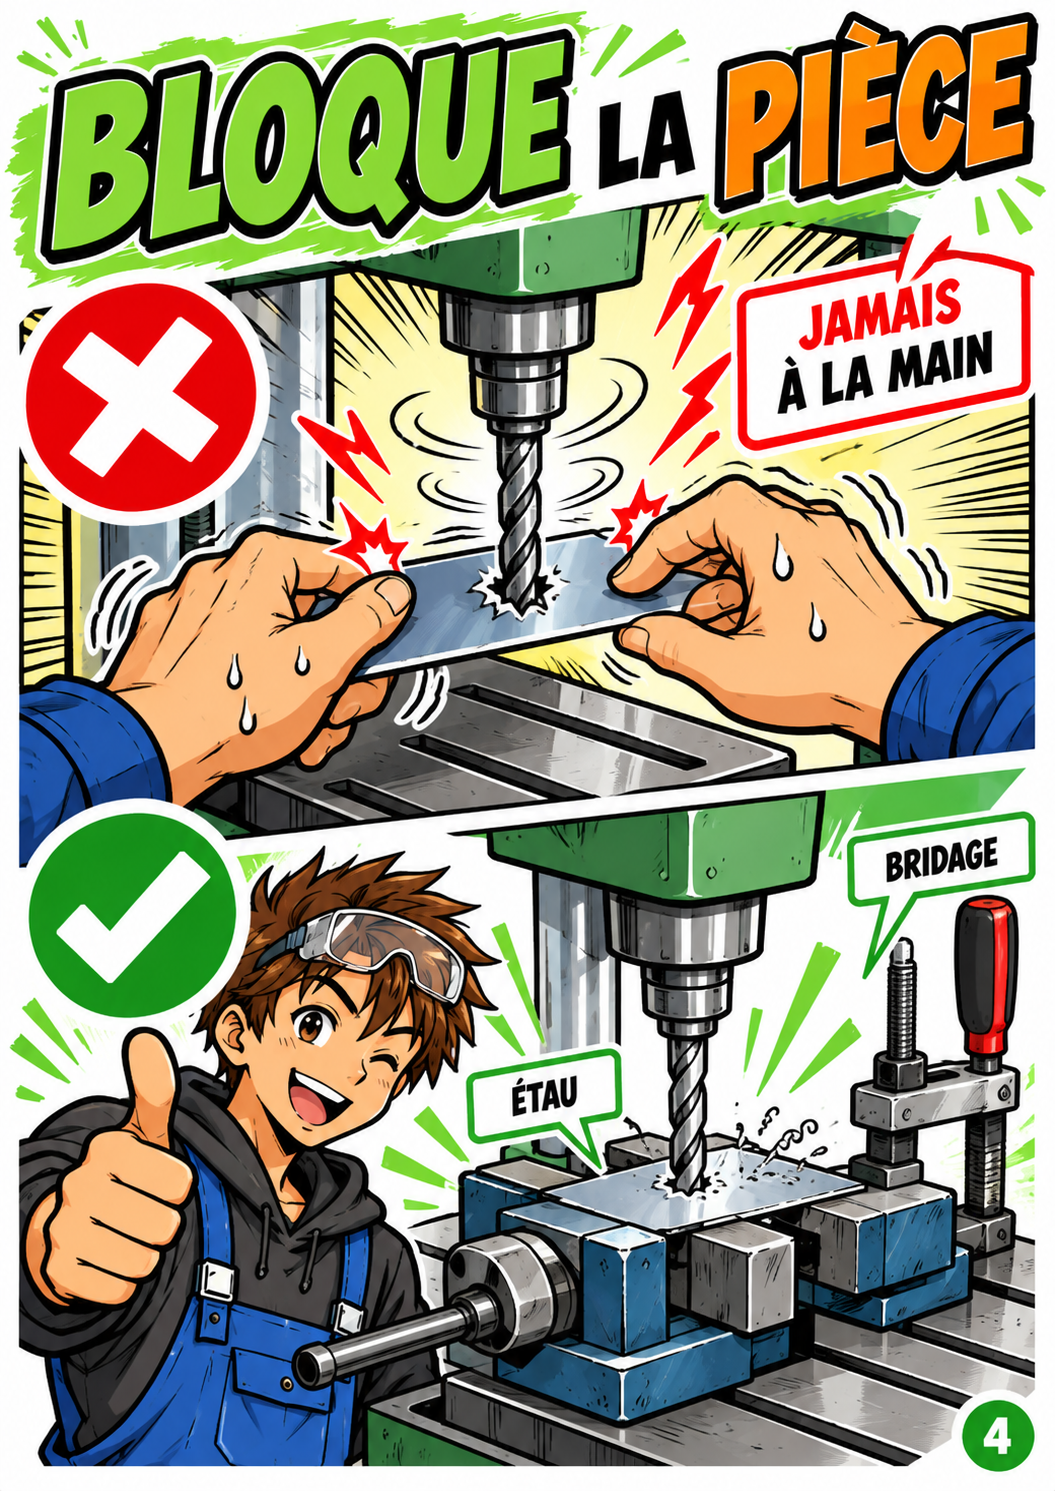 Bloque la pièce
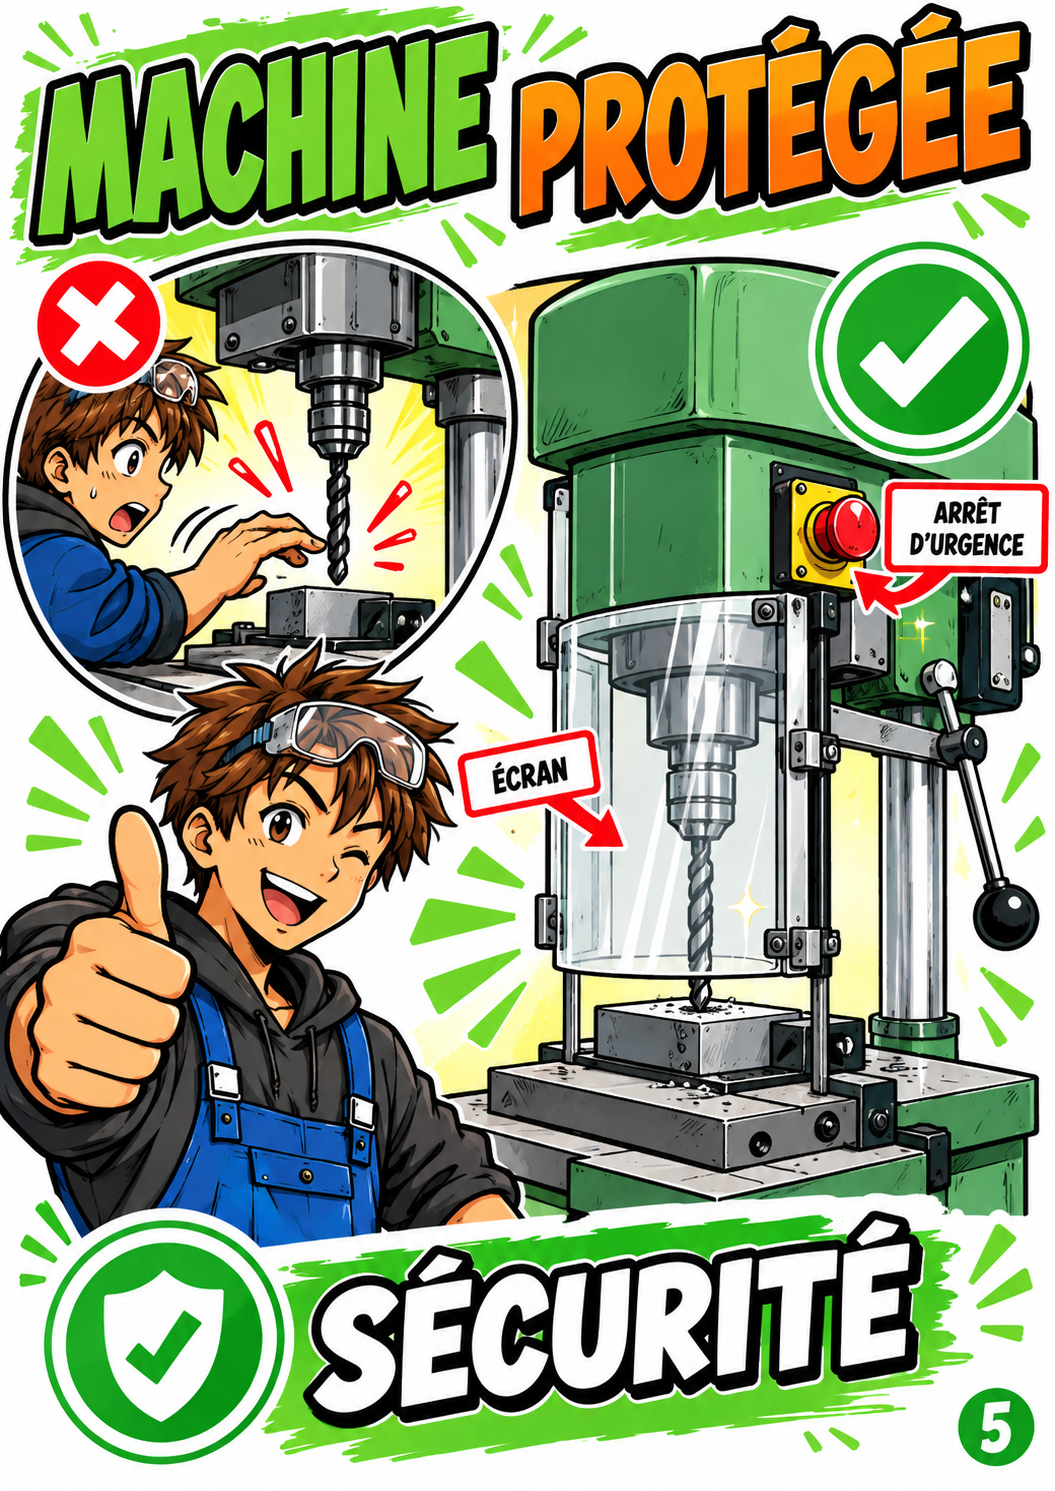 Machine protégée
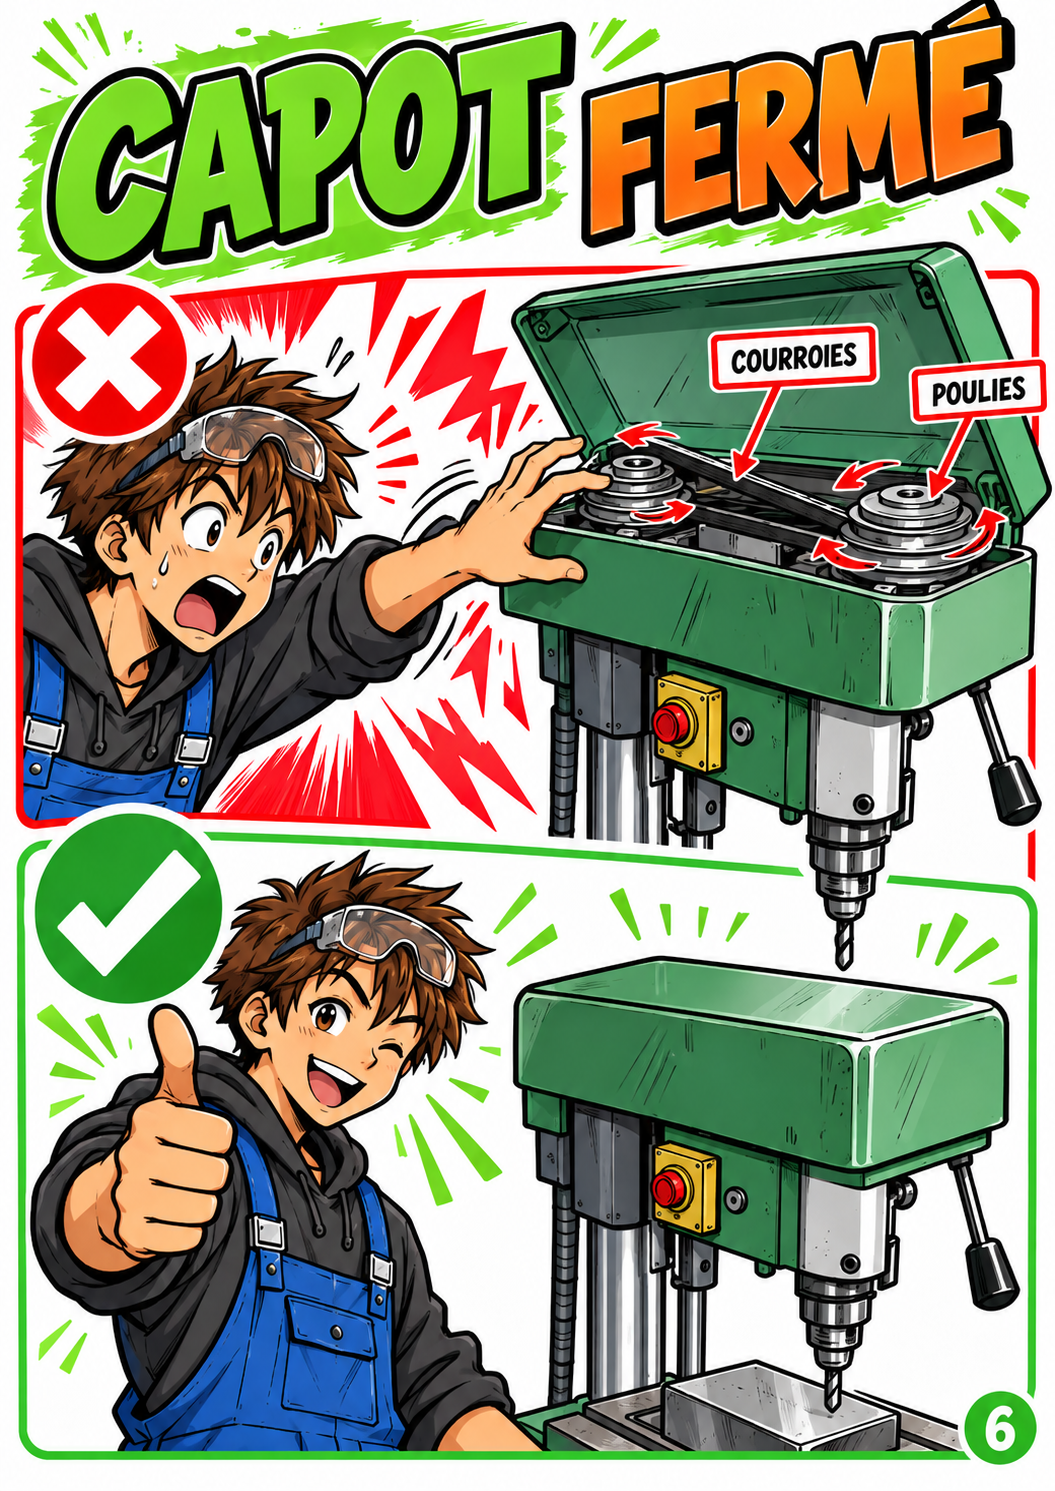 Capot fermé
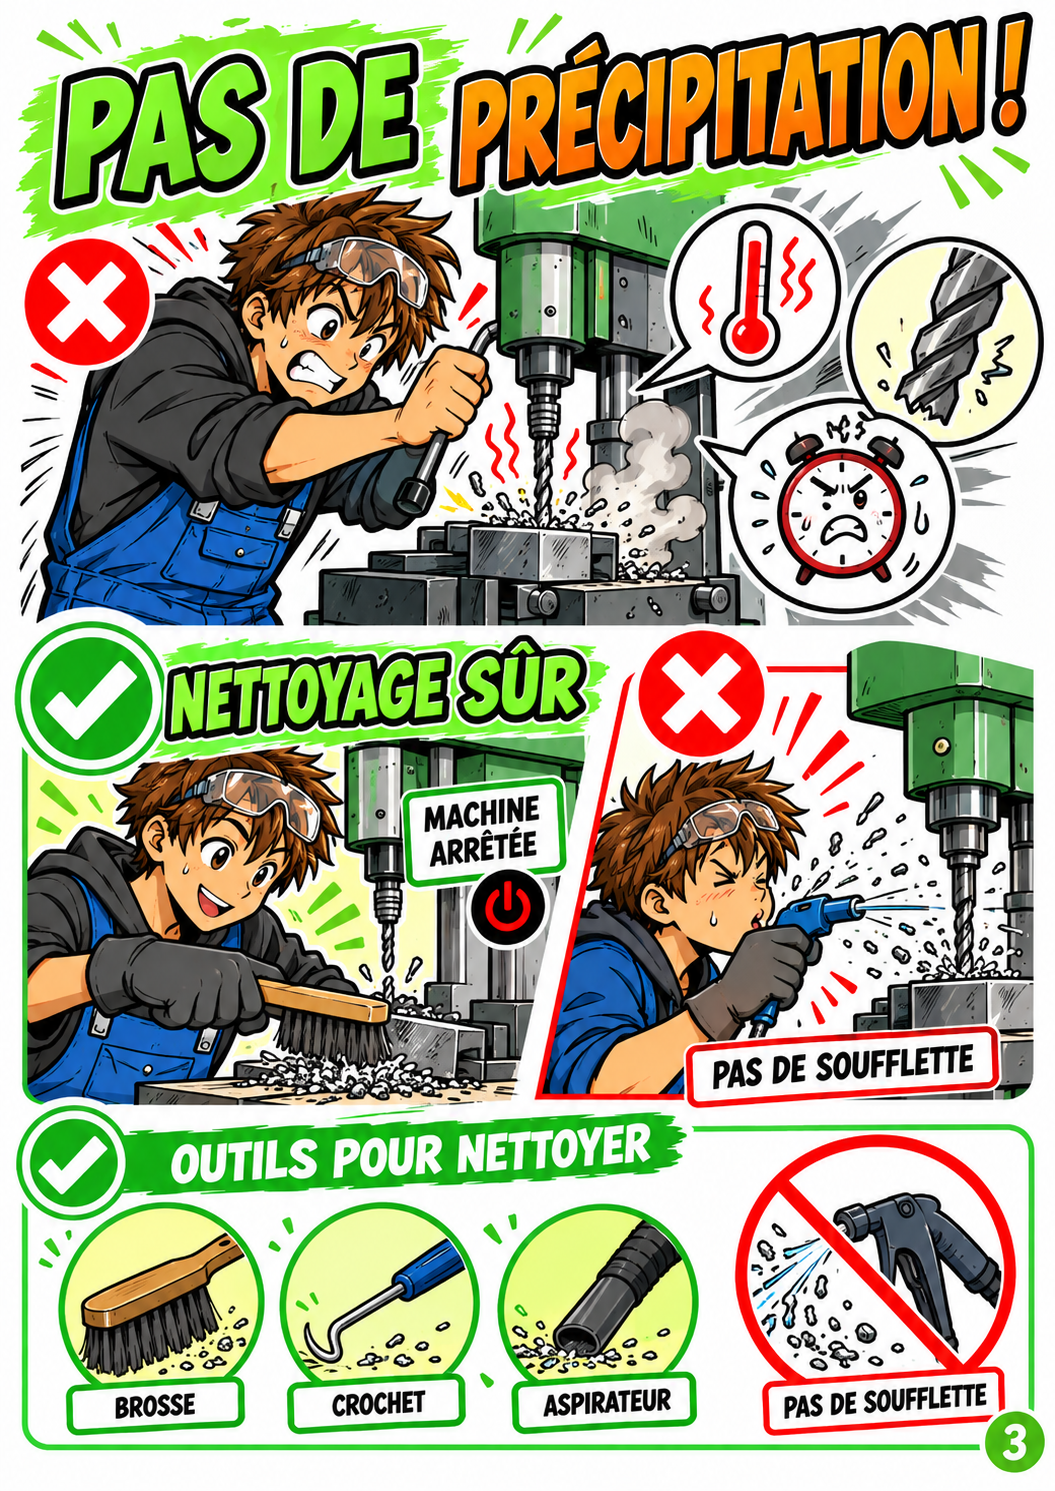 Pas de précipitation
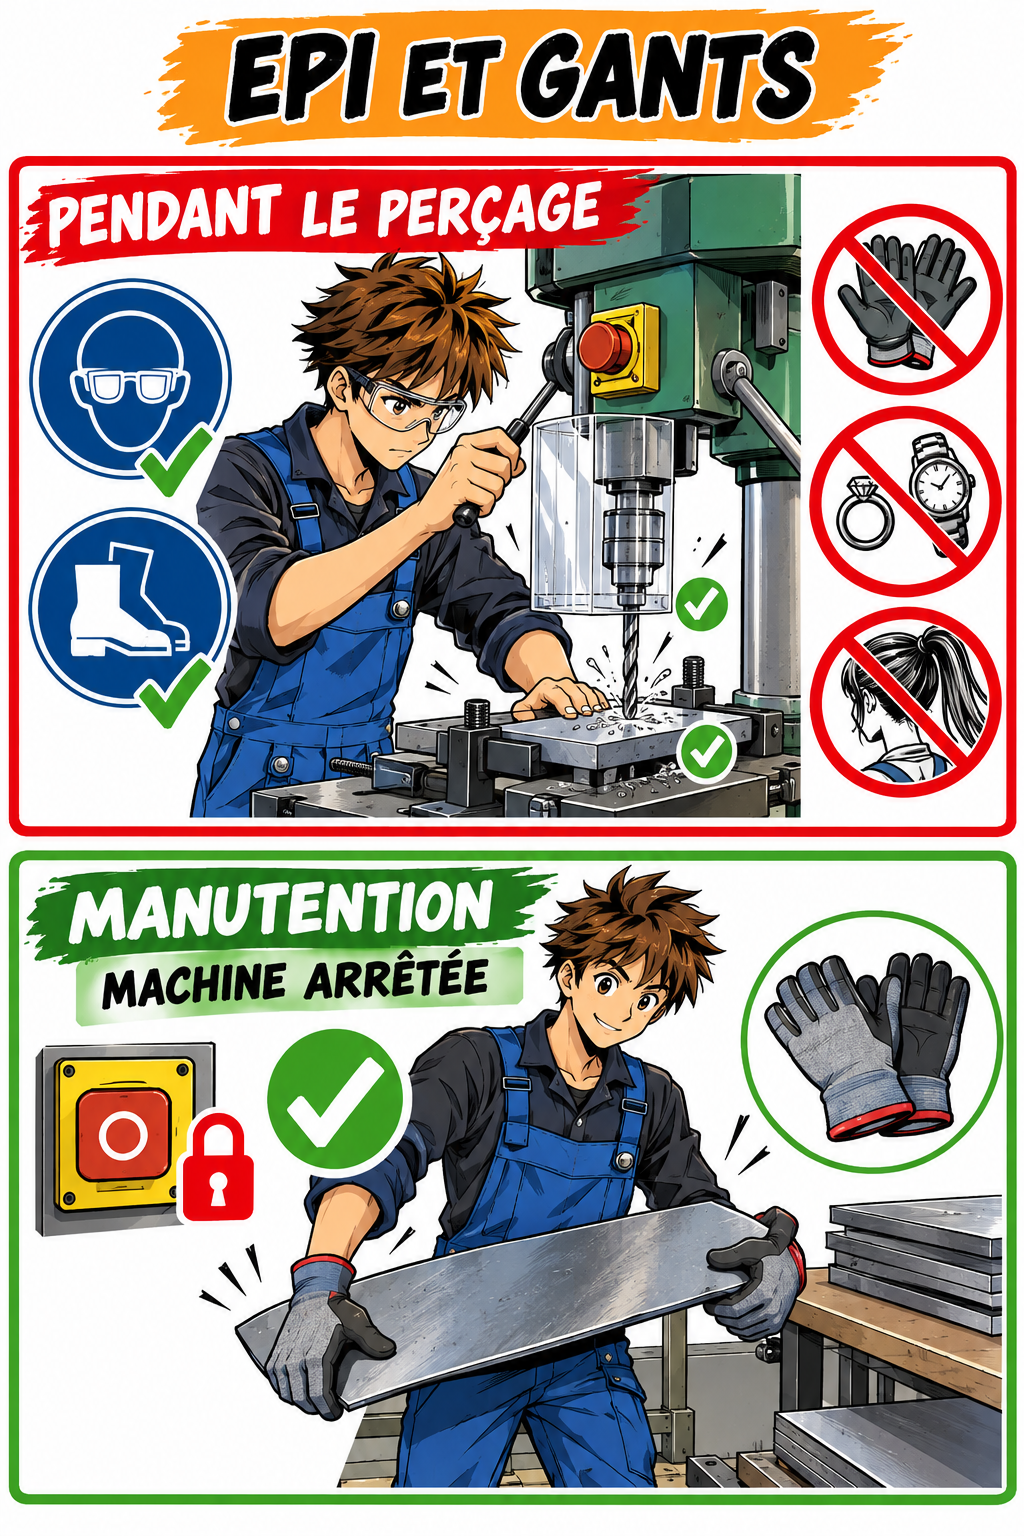 EPI et gants
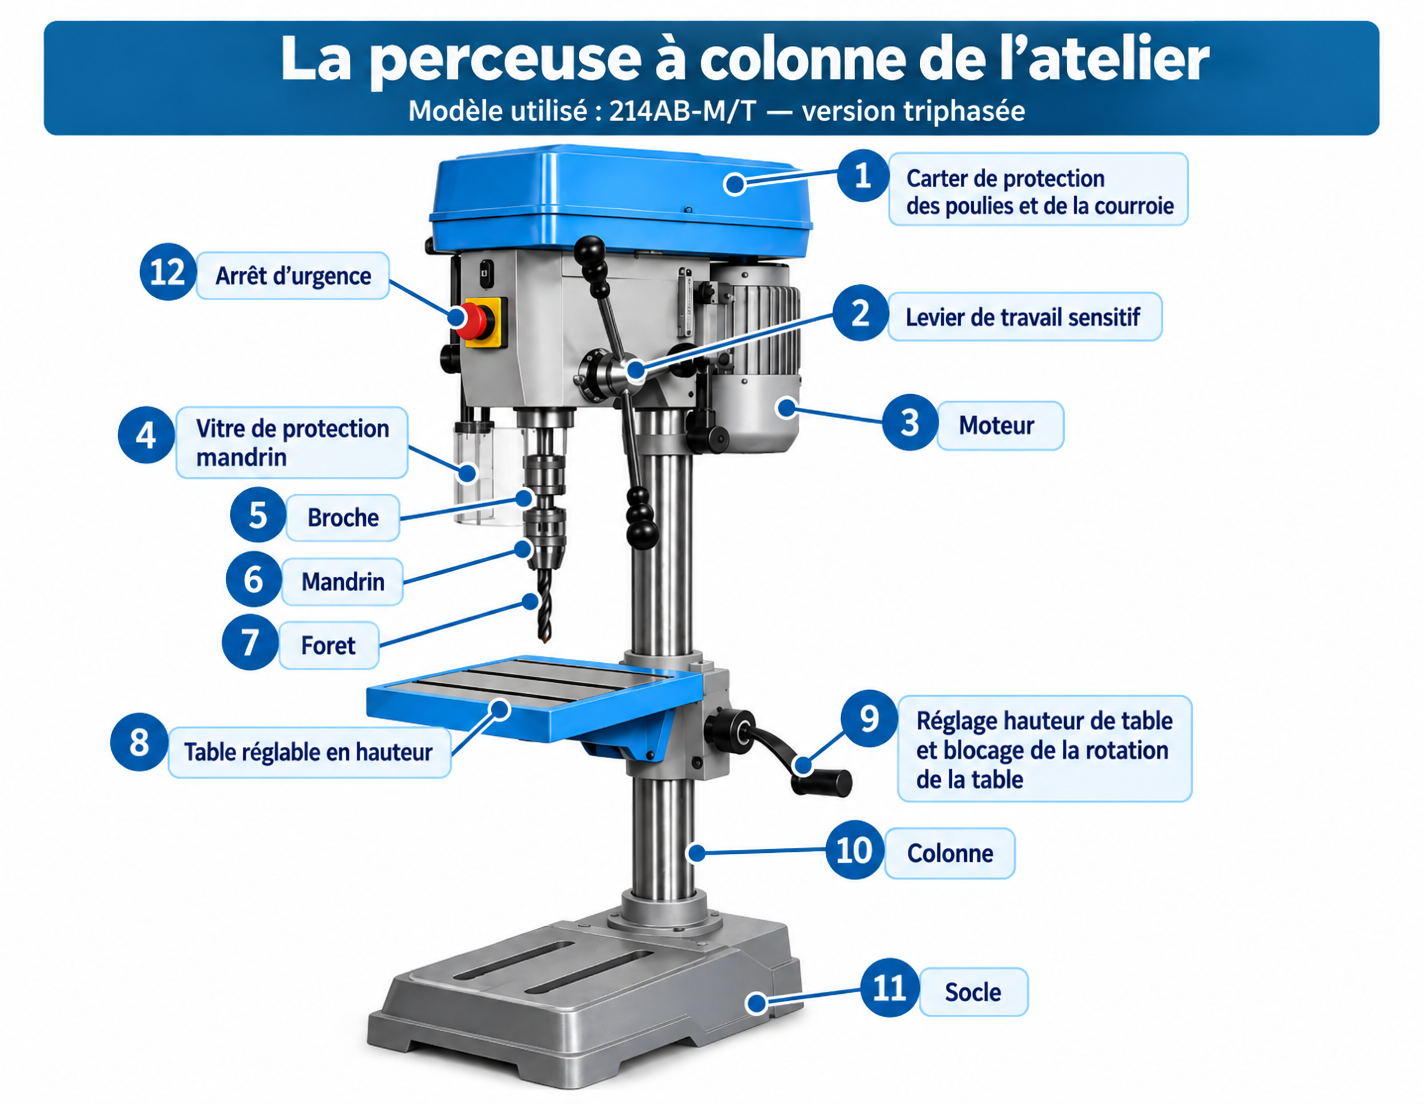
Schéma de la perceuse à colonne
Reconnaître les organes et les commandes de la perceuse utilisée à l’atelier.
Je reconnais les forets
Une famille de foret pour chaque matériau. Cliquez sur les croquis pour voir leurs détails.
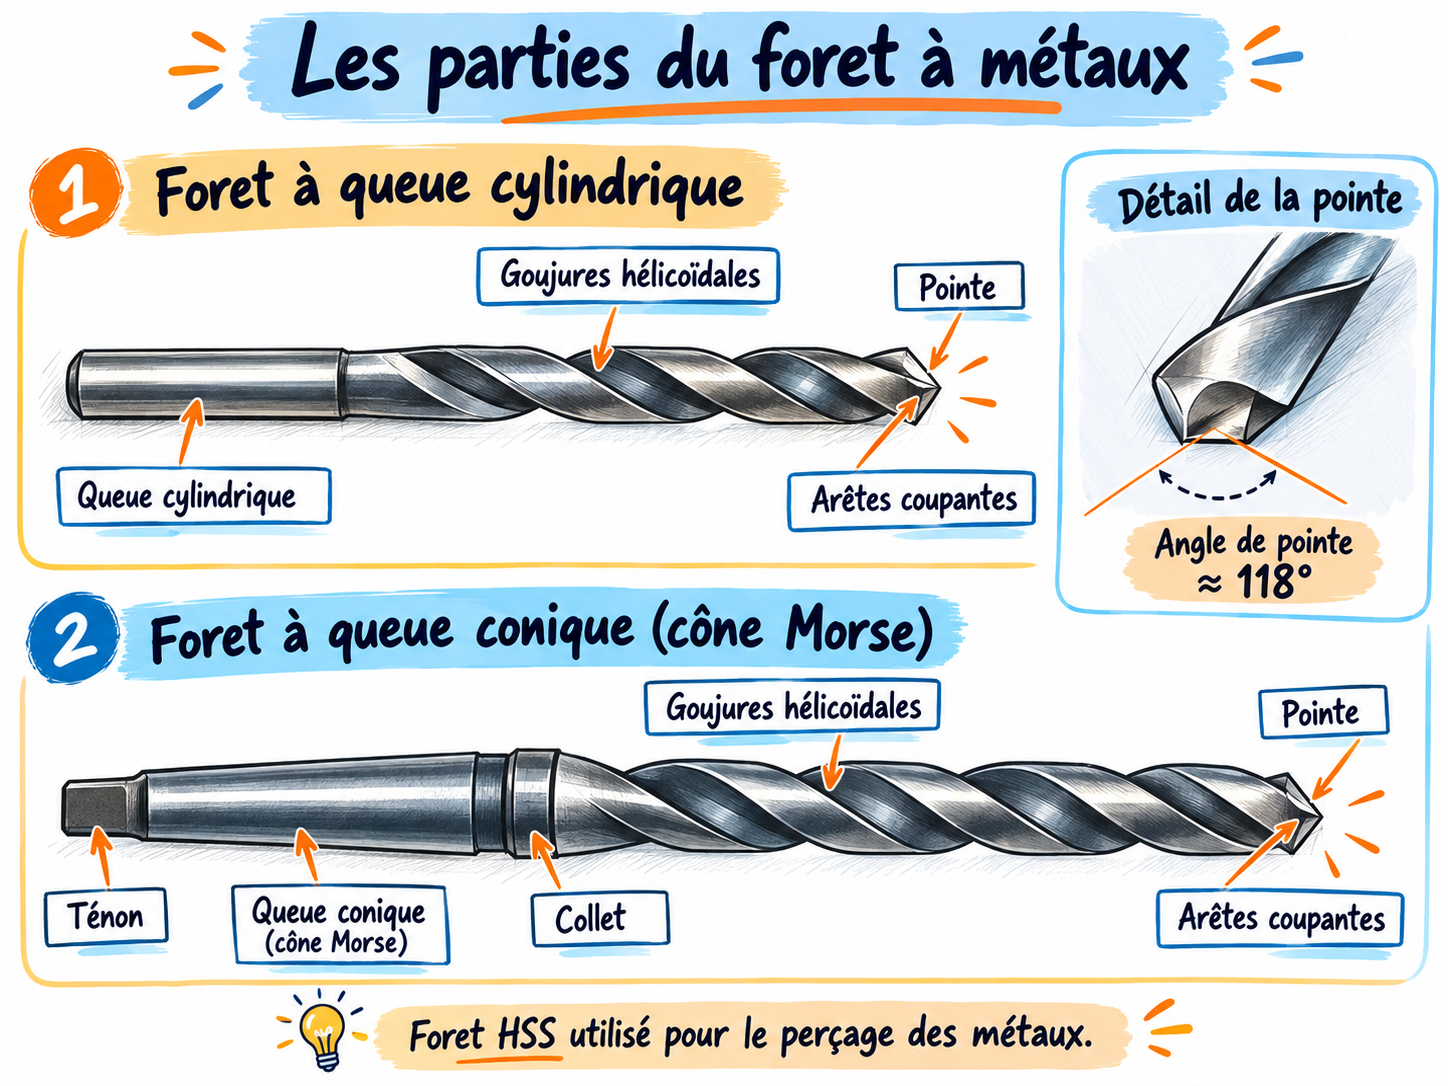 ⤢ AgrandirForet à métaux
HSS, arêtes coupantes et goujures. C’est notre outil principal en métallerie.
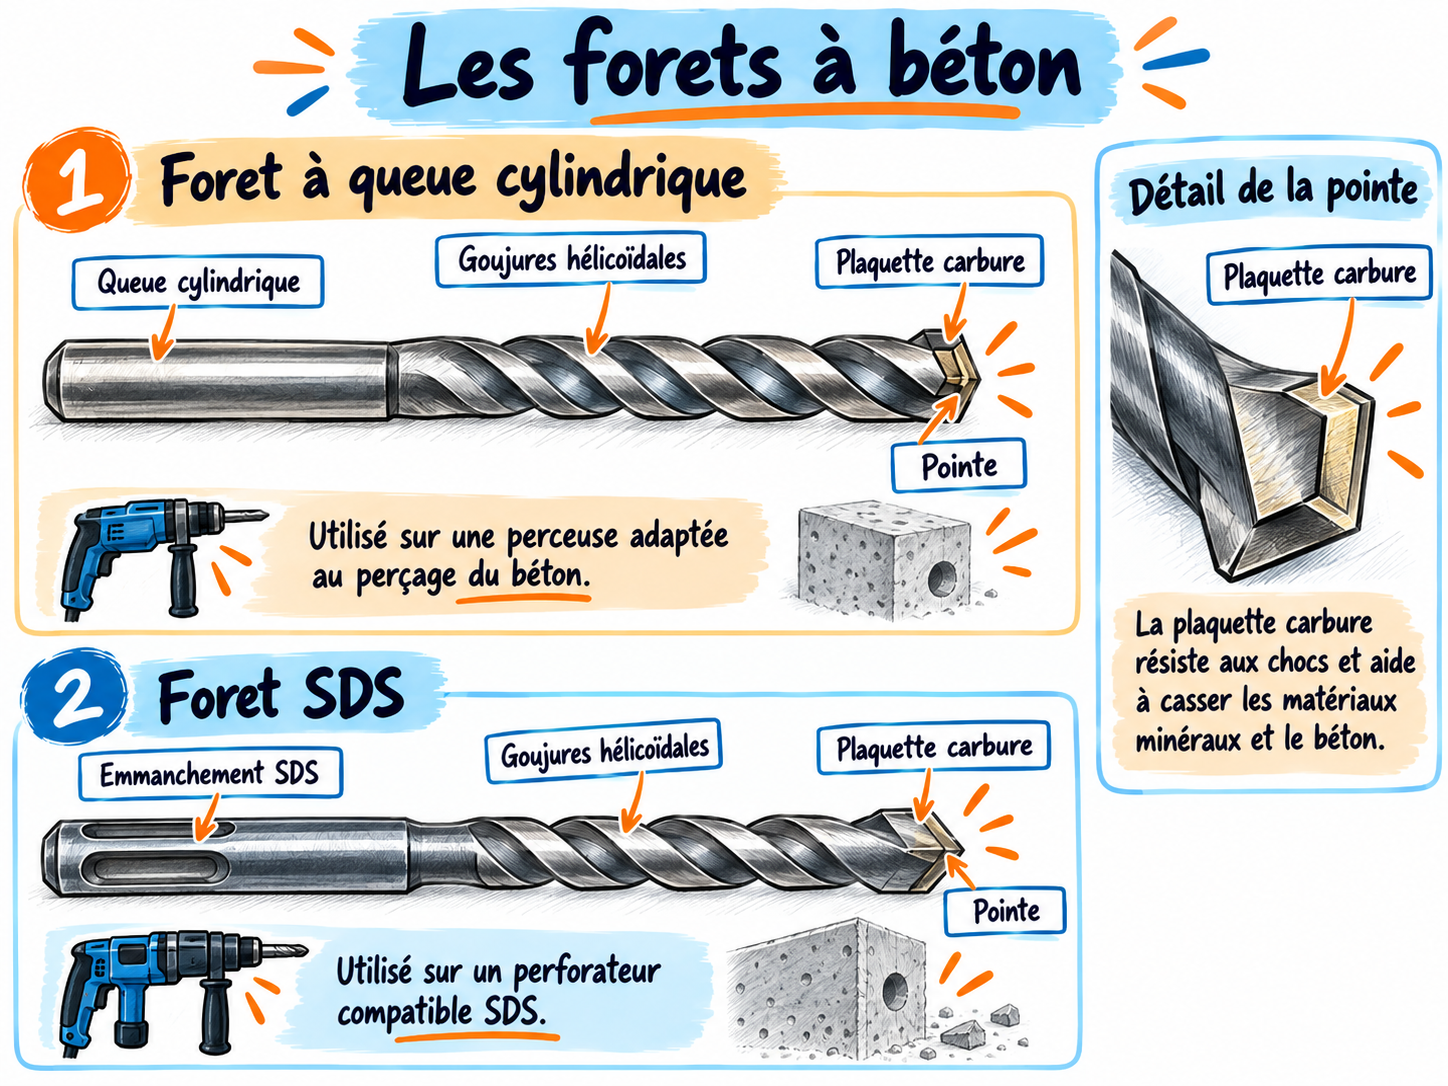 ⤢ AgrandirForet à béton
Queue cylindrique ou SDS, avec plaquette en carbure.
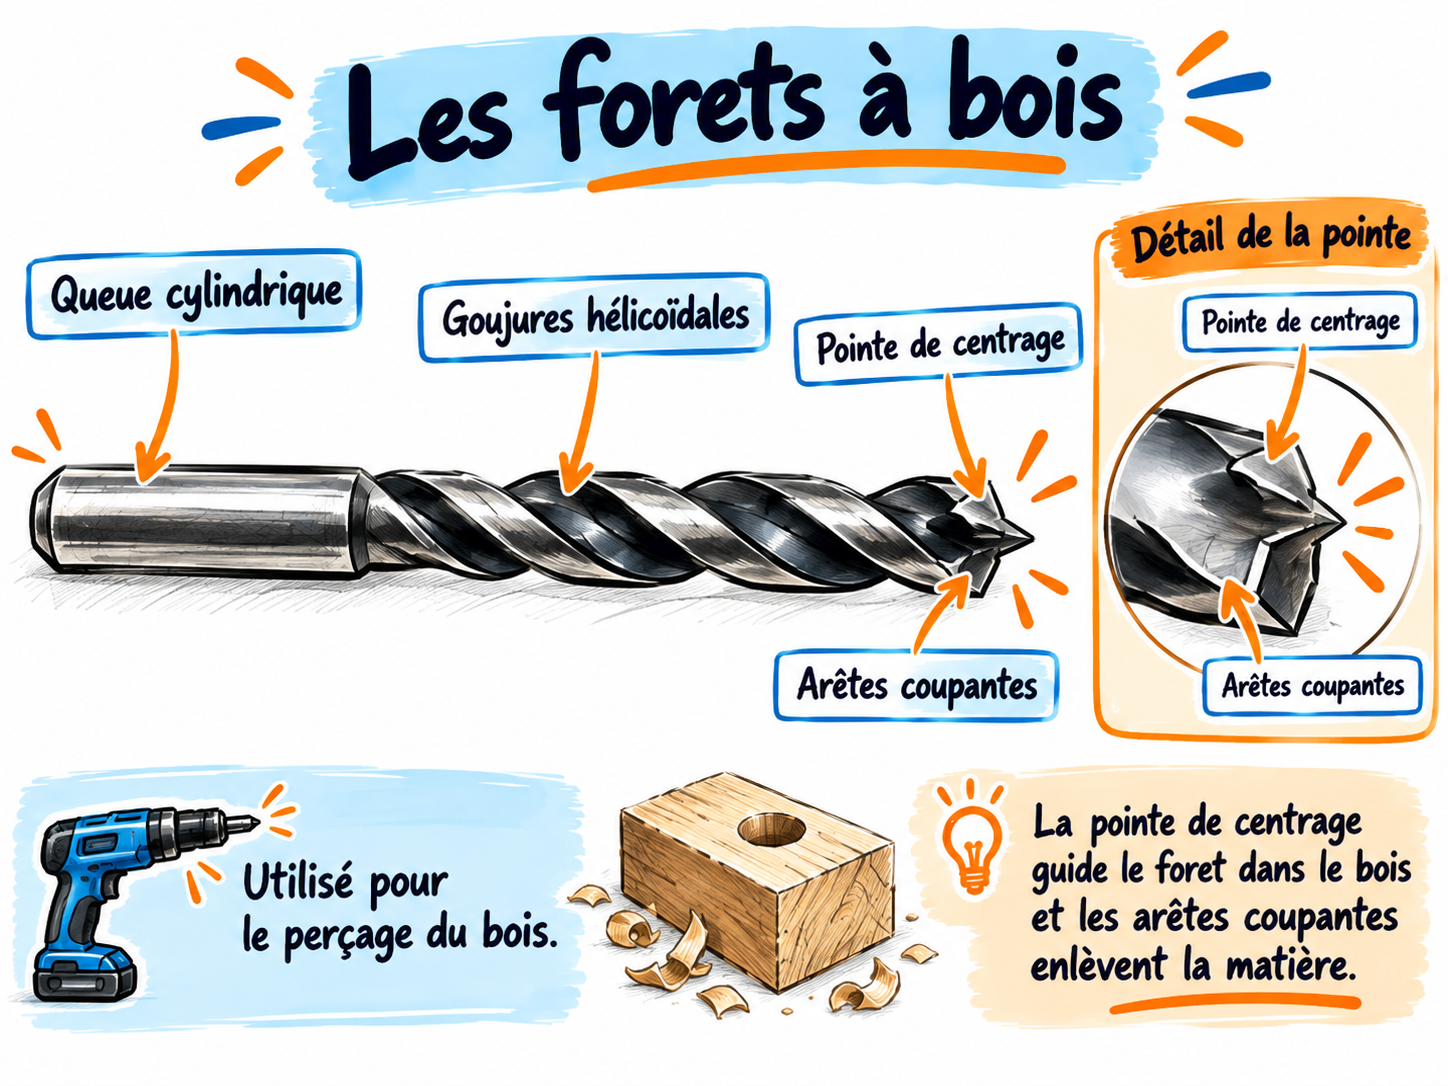 ⤢ AgrandirForet à bois
Pointe de centrage et taillants conçus pour le bois.
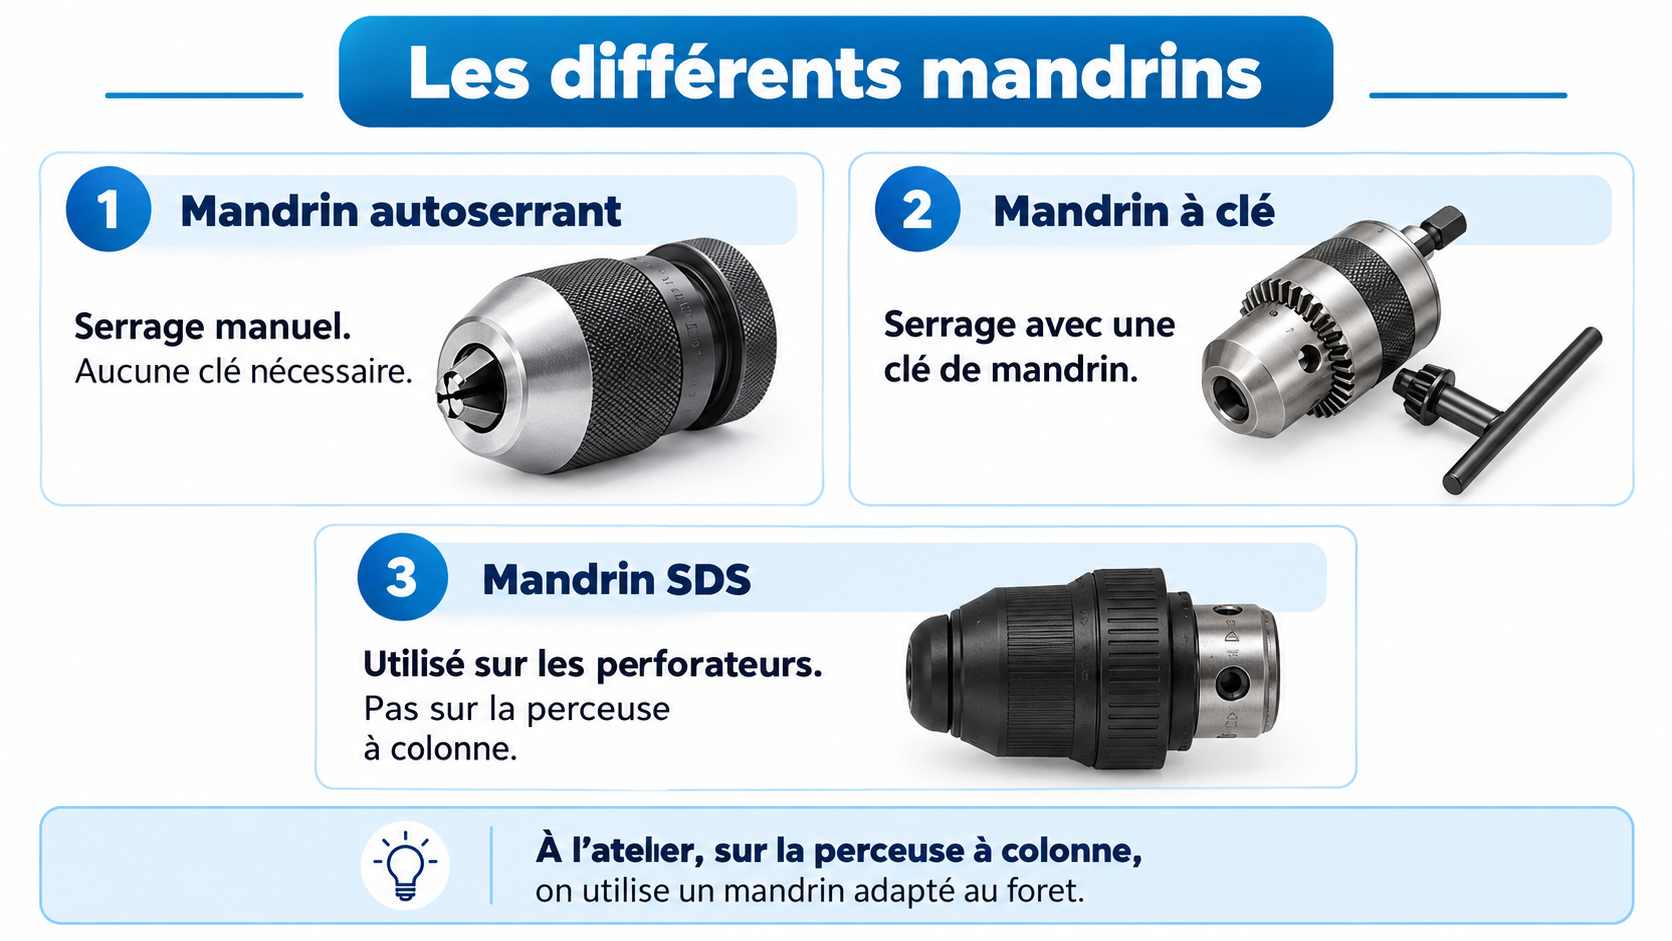
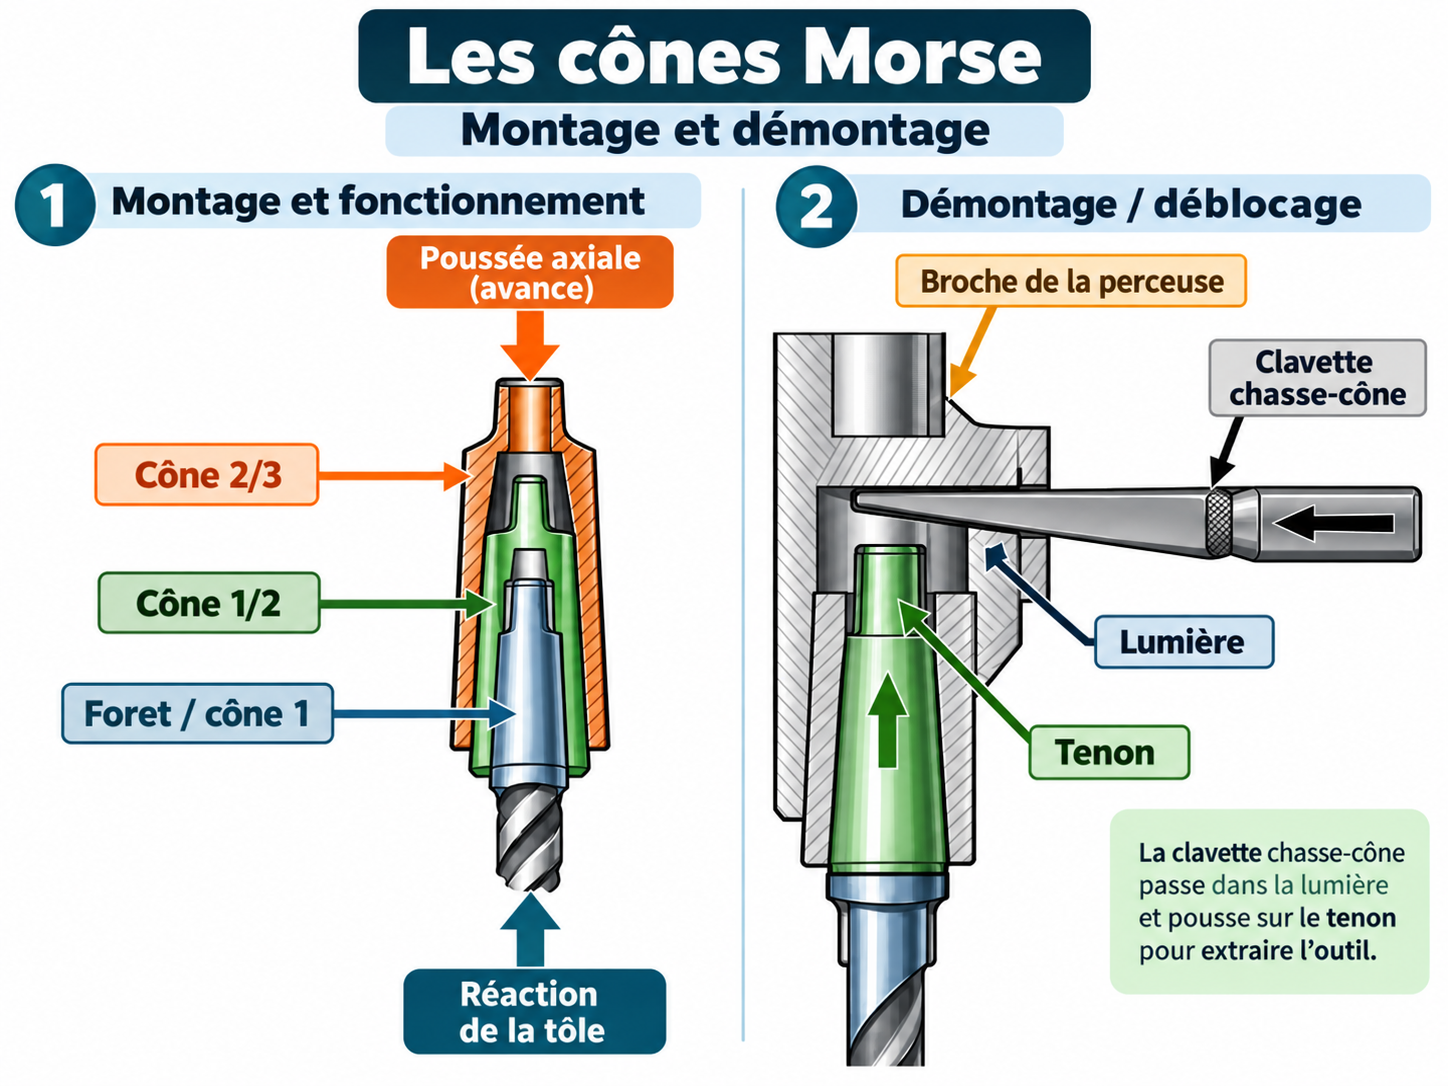
Mandrins, queue cylindrique et cône Morse
Montage adapté au foret et à la broche. Le système SDS appartient aux perforateurs.
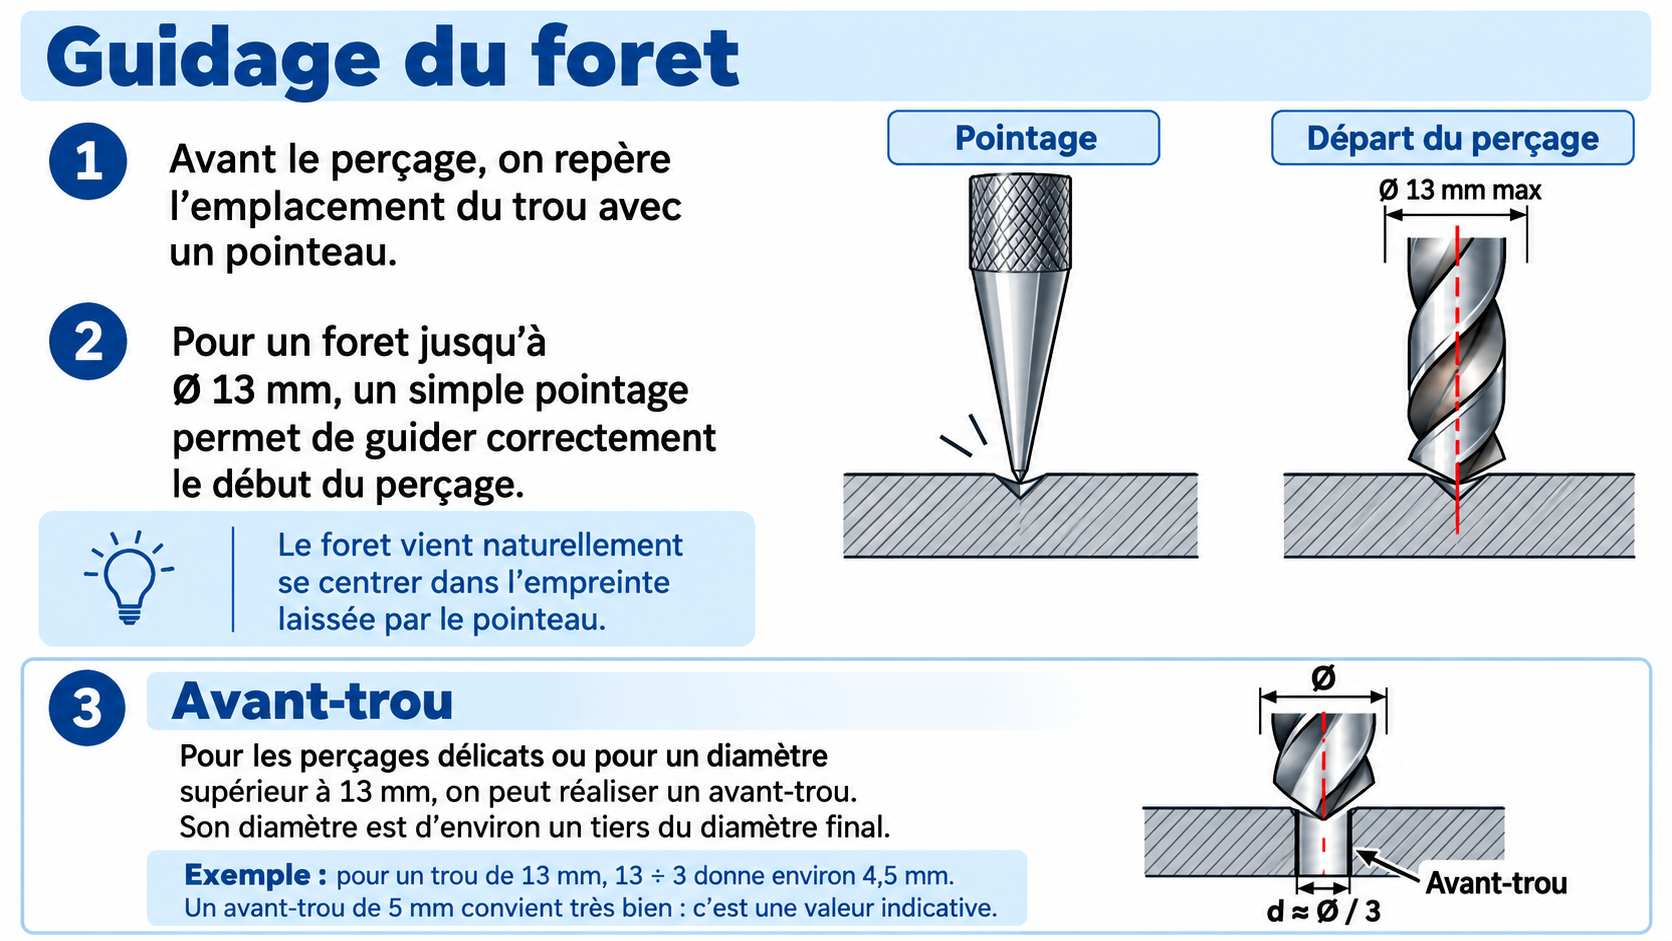
Pointage et avant-trou
Le coup de pointeau aide à positionner le foret au démarrage.
Pour un perçage délicat ou un diamètre important, un avant-trou peut être nécessaire.
Repère d’atelier : Ø avant-trou ≈ 1/3 du diamètre final. Pour Ø 13 mm : environ Ø 4,3 mm ; Ø 4,5 ou 5 mm peut convenir selon le travail.
Je règle ma vitesse de rotation
Deux méthodes : le calcul donne une valeur théorique précise ; l’abaque donne une lecture approchée. Dans les deux cas, choisir ensuite une vitesse réellement disponible sur la machine.
Vc retenue pour cet exemple : 20 m/min
n = (1 000 × Vc) / (π × D)

Lecture rapide sur le graphique en fonction du diamètre et de Vc.
Régler les courroies et les poulies uniquement conformément à la procédure de l’atelier, machine isolée de l’alimentation.
Je comprends pour progresser
Les informations supplémentaires sont accessibles sans alourdir le parcours principal.
HSS signifie « acier rapide ». La nuance et les caractéristiques précises dépendent du marquage.
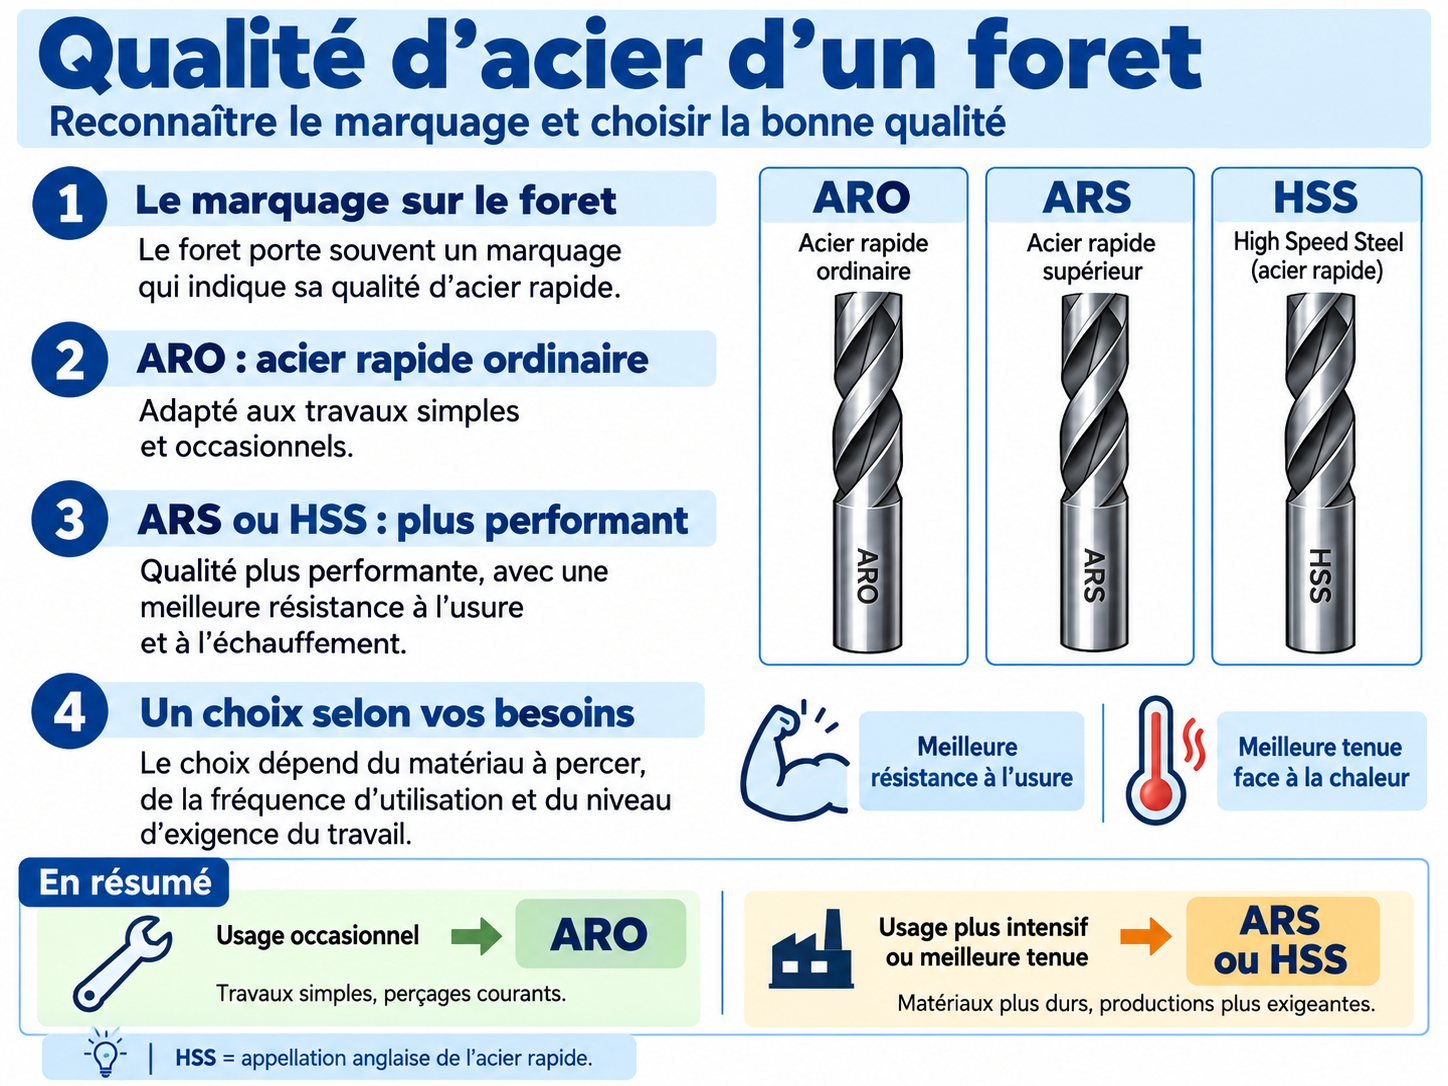
Limiter l’échauffement et les frottements, améliorer la coupe et préserver l’outil.
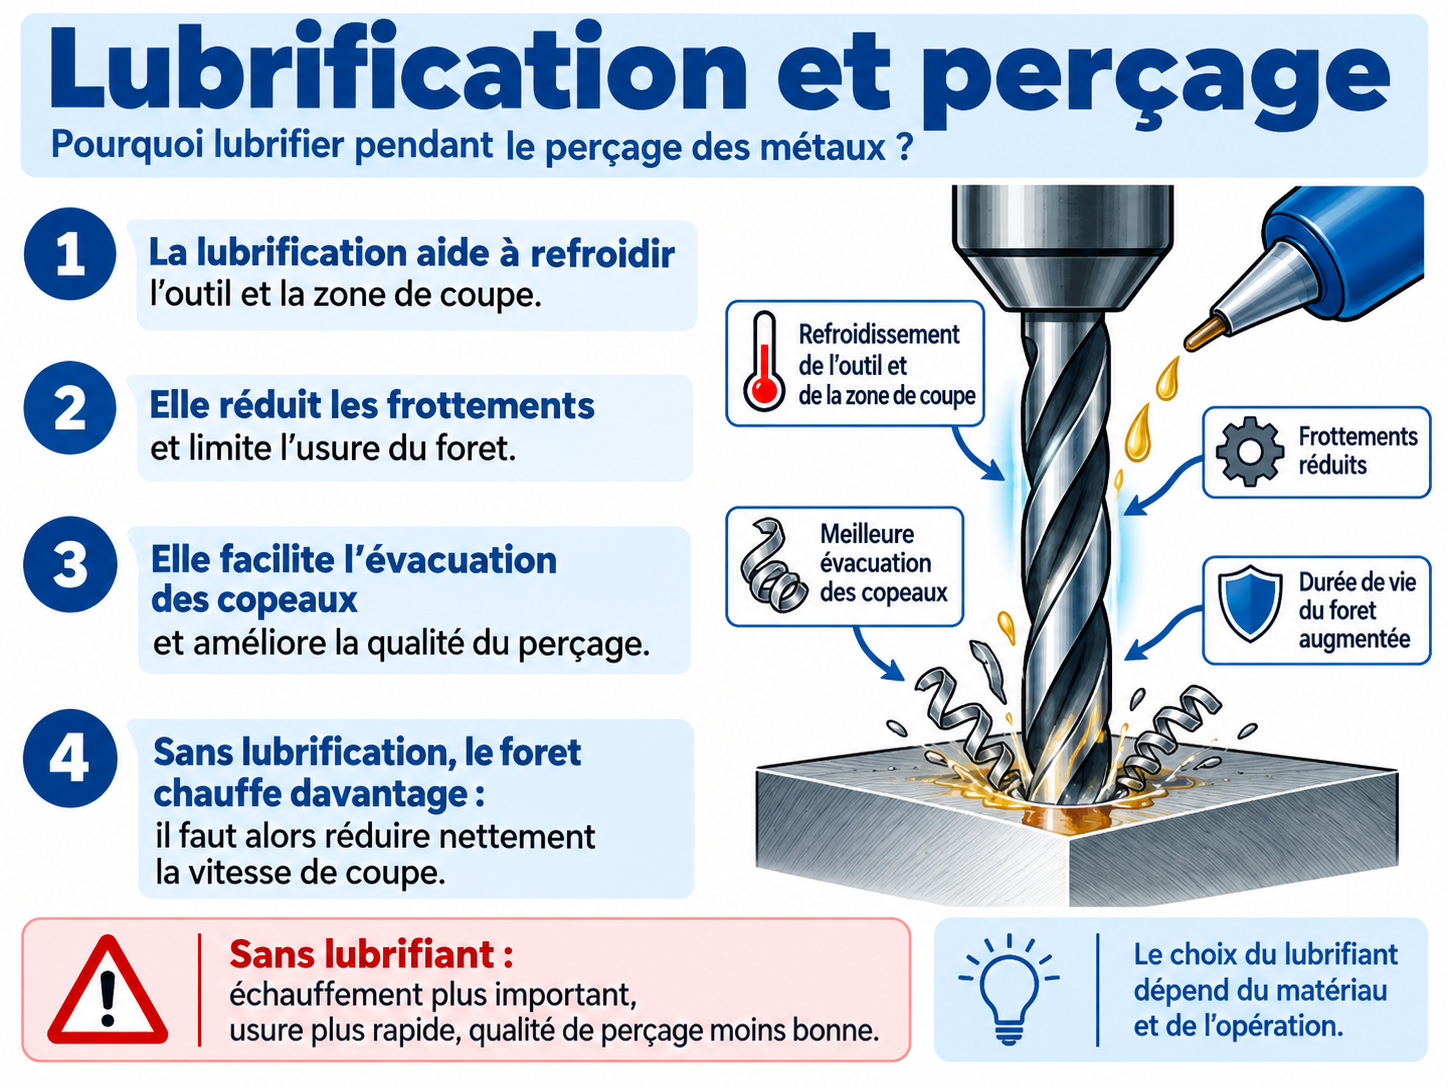
Comprendre les copeaux, l’affûtage et la géométrie ⌄
Le foret enlève du métal sous forme de copeaux. Un foret usé chauffe davantage et doit être contrôlé. Les manipulations d’affûtage sont encadrées par le professeur.
Vidéos et ressources
Vidéos facultatives, sans lecteurs géants : à ouvrir uniquement lorsque l’on souhaite approfondir une opération.
Après le perçage : le taraudage
Découvrir comment réaliser un filetage intérieur dans un trou préparé au bon diamètre.